

Plieno klasė EN 10255
S195T
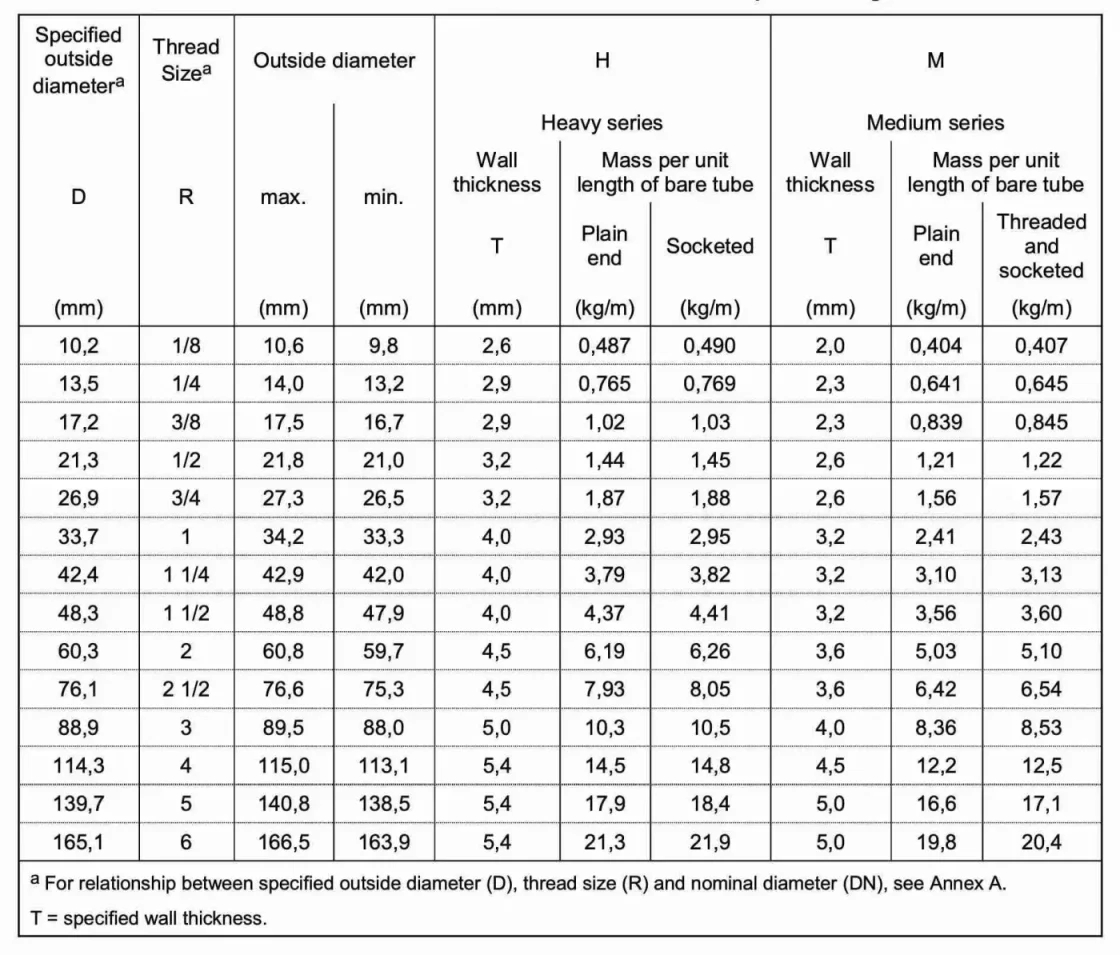
EN 10255 PLIENINIŲ VAMZDŽIŲ MATMENYS IR DYDŽIAI
Šioje lentelėje pateikiami plieninių vamzdžių matmenys ir svoris pagal Europos standartą EN 10255 „Nelegiruotojo plieno vamzdžiai, tinkami suvirinimui ir sriegimui“ ir Didžiosios Britanijos standartą BS 1387:1985 „Sraigtinių ir įmautų plieninių vamzdžių ir vamzdelių specifikacija, taip pat vamzdžių sriegimui su srieginiais vamzdžiais, tinkamiems plieniniams vamzdžiams BS1“2.
SUSISIEKITE SU MUMIS:sales@briskmetal.com
Nurodyta lauke diametra
(mm) |
Siūlas Sizea
R | Lauke
maks.
(mm) | skersmens
min.
(mm) | H
Siena storio
T
(mm) | H
eavy serija
Mišios ilgis o
Paprastas pabaiga
(kg/m) | s
už vienetą f plikas vamzdis
Su lizdu
(kg/m) | Aš
Siena storio
T
(mm) | M
dium seri
Mišios ilgis o
Paprastas pabaiga
(kg/m) | es
už vienetą f plikas vamzdis
Srieginis ir kištukinis
(kg/m) |
| 102 | 1/8 | 10,6 | 98 | 26 | 487 | 490 | 20 | 404 | 407 |
| 135 | 1/4 | 14,0 | 132 | 29 | 765 | 769 | 23 | 641 | 645 |
| 172 | 3/8 | 17,5 | 167 | 29 | 102 | 103 | 23 | 839 | 845 |
| 213 | 1/2 | 218 | 210 | 32 | 144 | 145 | 26 | 121 | 122 |
| 269 | 3/4 | 27,3 | 265 | 32 | 187 | 188 | 26 | 156 | 157 |
| 337 | 1 | 342 | 333 | 40 | 293 | 295 | 32 | 241 | 243 |
| 424 | 11/4 | 42,9 | 420 | 40 | 379 | 382 | 32 | 310 | 313 |
| 483 | 11/2 | 488 | 479 | 40 | 437 | 441 | 32 | 356 | 360 |
| 603 | 2 | 60,8 | 597 | 45 | 619 | 626 | 36 | 503 | 510 |
| 761 | 21/2 | 766 | 753 | 45 | 793 | 805 | 36 | 642 | 654 |
| 889 | 3 | 89,5 | 880 | 50 | 103 | 105 | 40 | 836 | 853 |
| 1,143 | 4 | 1,150 | 1,131 | 54 | 145 | 148 | 45 | 122 | 125 |
| 1,397 | 5 | 1,408 | 1,385 | 54 | 179 | 184 | 50 | 166 | 171 |
| 1,651 | 6 | 1,665 | 1,639 | 54 | 213 | 219 | 50 | 198 | 204 |
| a Apie nurodyto išorinio skersmens (D), sriegio dydžio (R) ir vardinio skersmens (DN) ryšį žr. A priedą. T=nurodytas sienelės storis. | |||||||||
Nominali skylė | Išorinis skersmuo | Storis | Svoris | ||||||
Šviesa |
Vidutinis/ Sunkus
| Šviesa | Vidutinis | Sunkus | Šviesa | Vidutinis | Sunkus | ||
in | mm | mm | mm | mm | mm | mm | kg/m | kg/m | kg/m
|
1/4 | 8 | 13.6 | 13.9 | 1.80 | 2.3 | 2.9 | 0.515 | 0.641 | 0.765 |
3/8 | 10 | 17.1 | 17.4 | 1.80 | 2.3 | 2.9 | 0.670 | 0.839 | 1.020 |
1/2 | 15 | 21.4 | 21.7 | 2.00 | 2.6 | 3.2 | 0.947 | 1.210 | 1.440 |
3/4 | 20 | 26.9 | 27.2 | 2.30 | 2.6 | 3.2 | 1.380 | 1.560 | 1.870 |
1 | 25 | 33.8 | 34.2 | 2.60 | 3.2 | 4.0 | 1.980 | 2.410 | 2.940 |
1 1/4 | 32 | 42.5 | 42.9 | 2.60 | 3.2 | 4.0 | 2.540 | 3.100 | 3.800 |
1 1/2 | 40 | 48.4 | 48.8 | 2.90 | 3.2 | 4.0 | 3.230 | 3.570 | 4.380 |
2 | 50 | 60.2 | 60.8 | 2.90 | 3.6 | 4.5 | 4.080 | 5.030 | 6.190 |
2 1/2 | 65 | 76.0 | 76.6 | 3.20 | 3.6 | 4.5 | 5.710 | 6.430 | 7.930 |
3 | 80 | 88.7 | 89.5 | 3.20 | 4.0 | 5.0 | 6.720 | 8.370 | 10.300 |
4 | 100 | 113.9 | 114.9 | 3.60 | 4.5 | 5.4 | 9.750 | 12.200 | 14.500 |
5 | 125 | – | 140.6 | – | 5.0 | 5.4 | – | 16.600 | 17.900 |
6 | 150 | – | 165.1 | – | 5.0 | 5.4 | – | 19.700 | 21.300 |
CHEMINĖ EN 10255 VAMZDŽIŲ SUDĖTIS
| Įvertinimas | Cheminė sudėtis (%) | |||
| S195T | C | Mn | P | S |
| ≤ 0,20 | ≤ 1,40 | ≤ 0,035 | ≤ 0,030 | |
MECHANINĖS EN 10255 VAMZDŽIŲ SAVYBĖS
| Įvertinimas | Mechaninės savybės | ||
| S195T | Išeigos stiprumas (Mpa) | Tempimo stipris (Mpa) | pailgėjimas (%) |
| 195 | 320-520 | 20 | |
EN 10255 VAMZDYNŲ LEISTINĖS NUORODOS
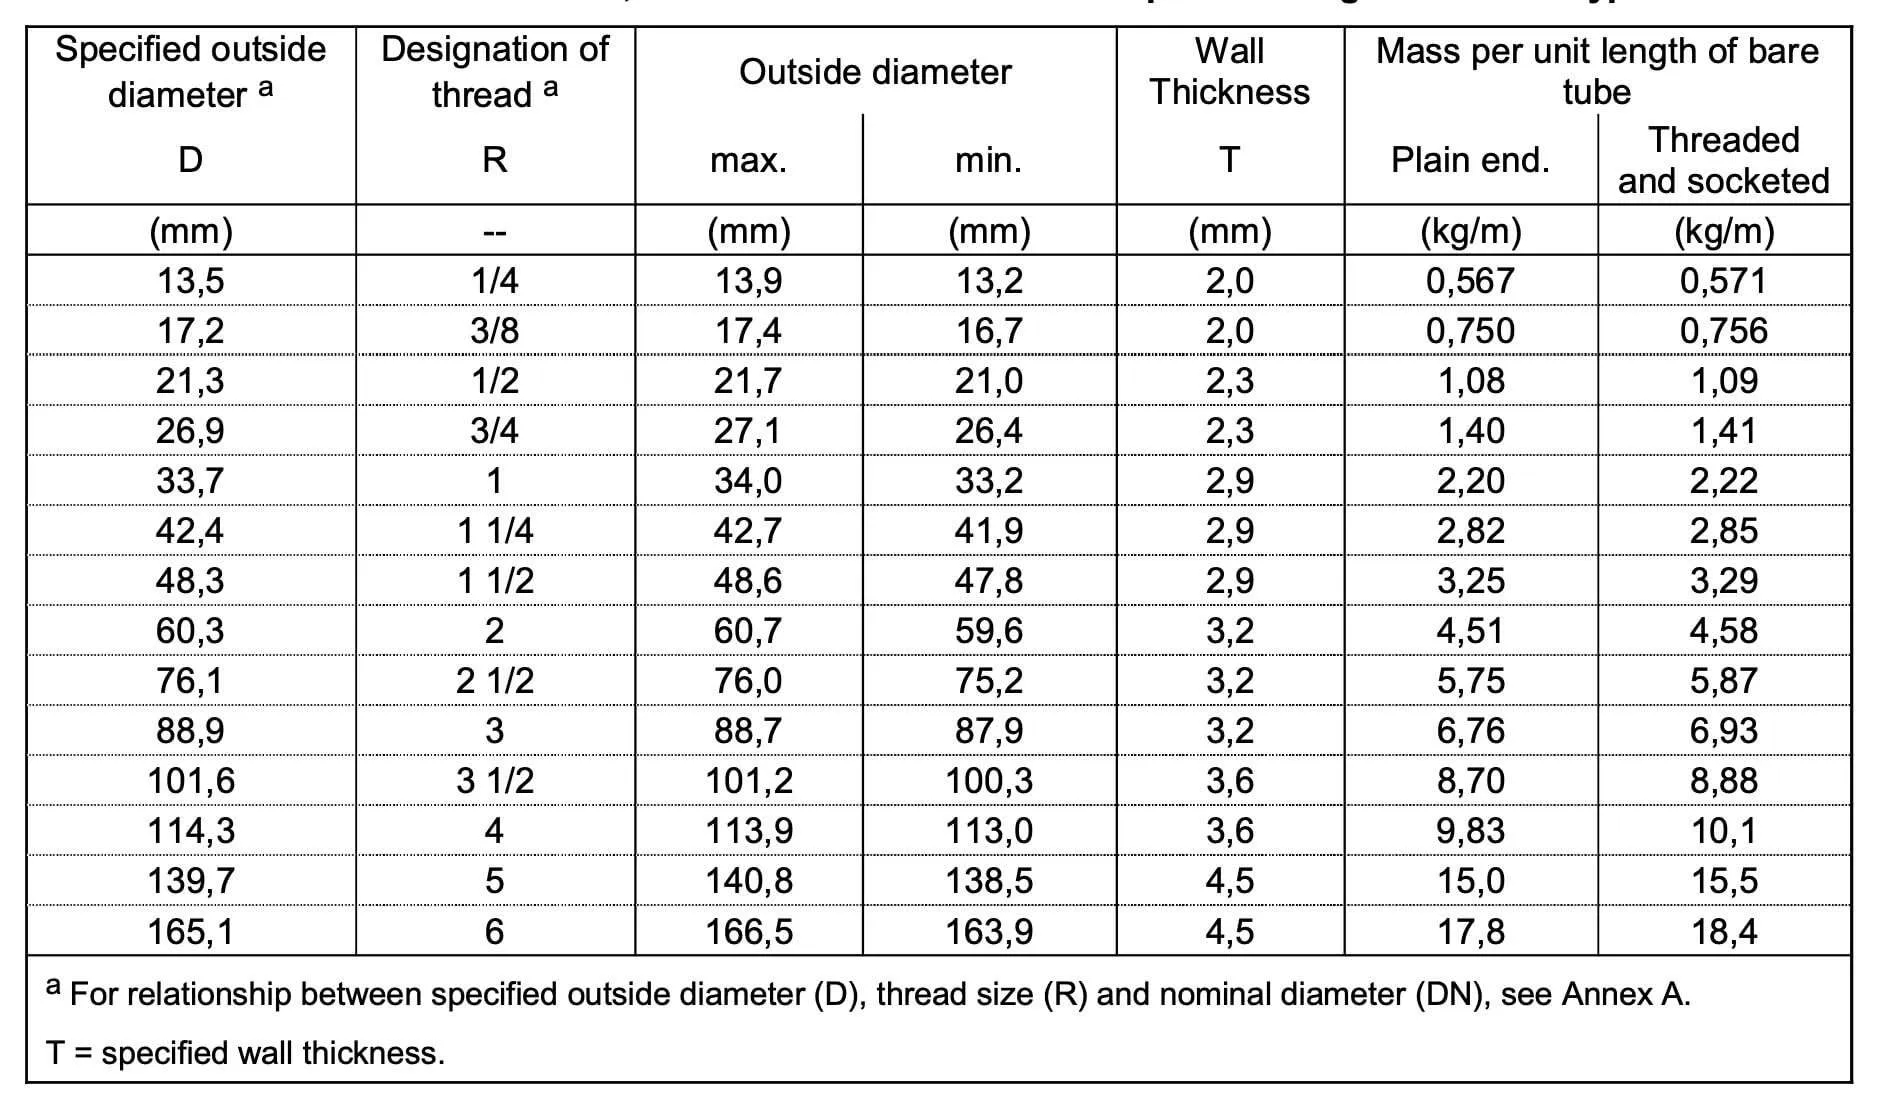
- L tipas - Matmenų tolerancija ir vieneto masė
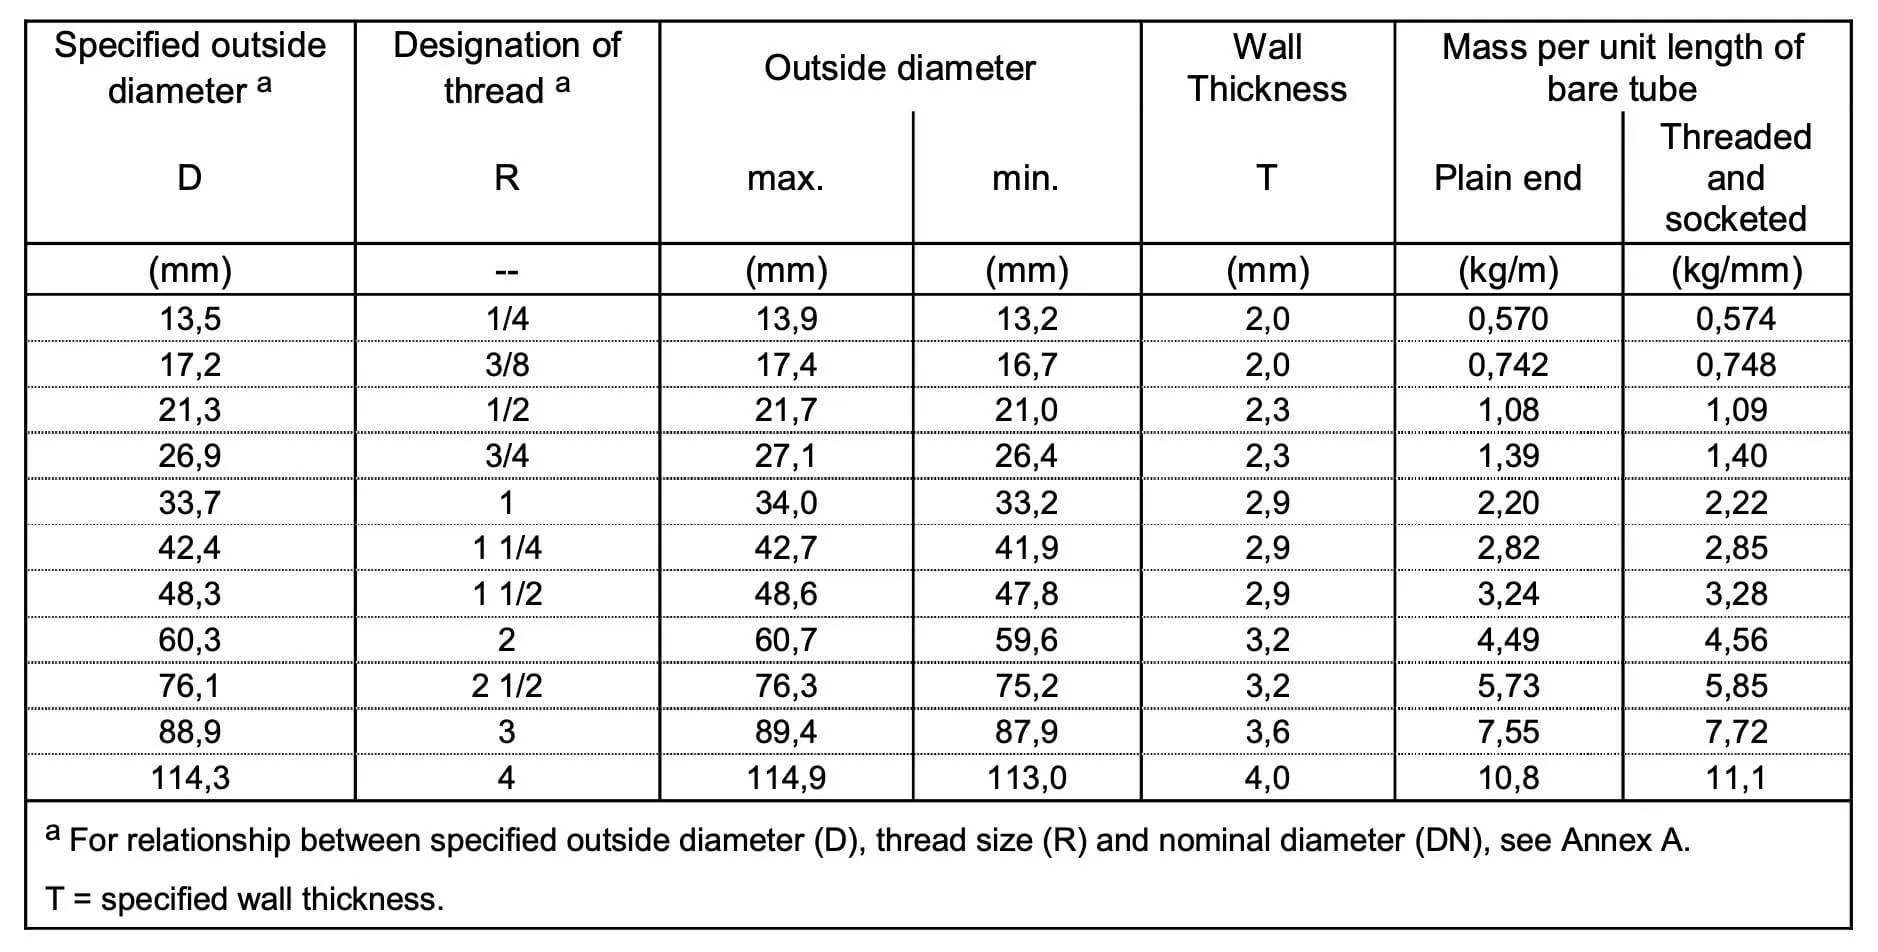
- Tipas L1 - Matmenų tolerancija ir vieneto masė
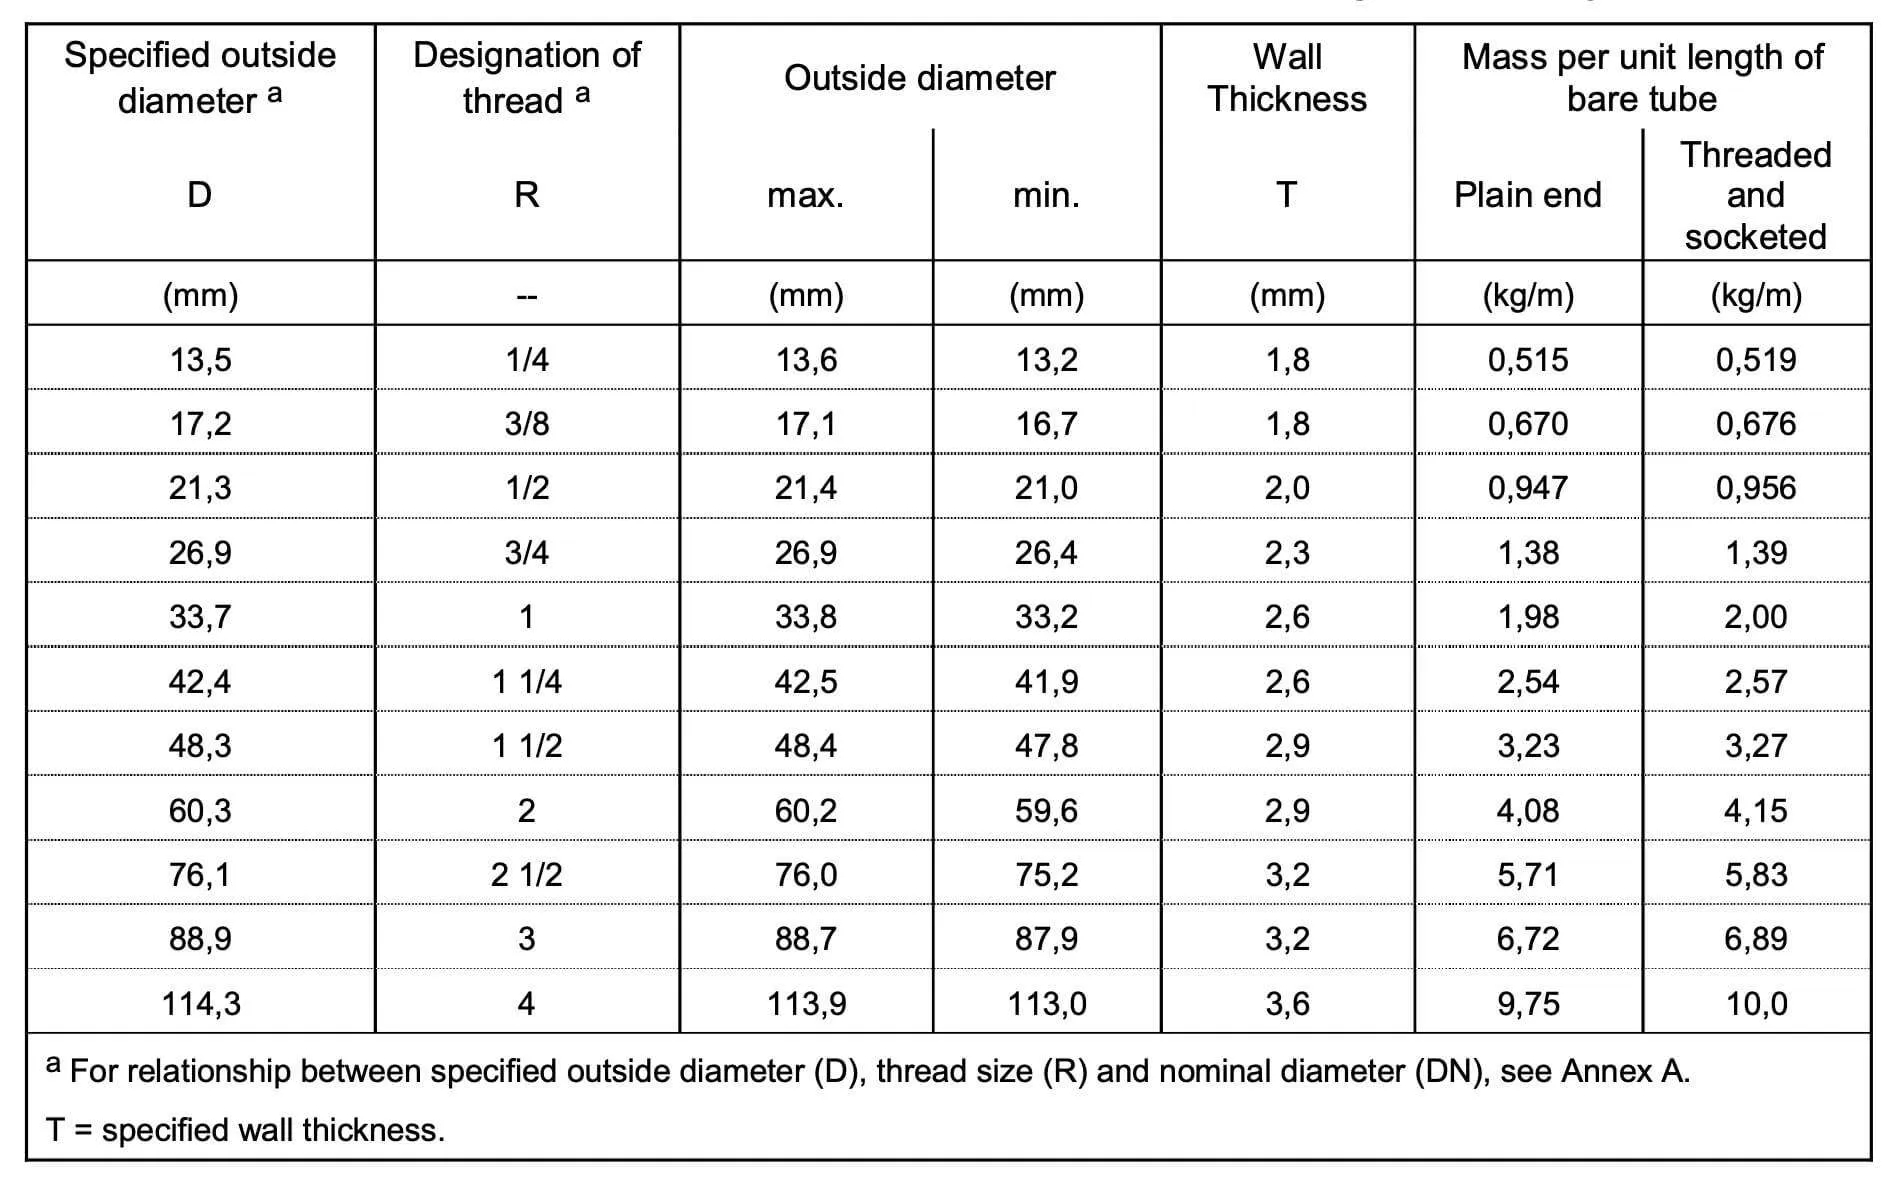
- Tipas L2 - Matmenų tolerancija ir vieneto masė
- Sienos storis
• ±10 proc. M ir H serijoms ir L tipui;
• -8 % su pliuso tolerancija, kurią riboja masės nuokrypis, L1 ir L2 tipams.
- Svoris
• ±7,5 % 10 tonų ir didesnių ryšulių, M ir H serijoms ir L tipui;
• +10%, -8% atskiriems L1 ir L2 tipų vamzdeliams.
- Tiesumas
• Tiesumas neturi viršyti 0,002 L.
EN 10255 VAMZDYNŲ BANDYMAS IR TIKRINIMAS
- Tempimo bandymas
Tempimo bandymas turi būti atliekamas su pliko vamzdžio pagal EN 10002-1.
- Lenkimo testas
Siekdami užtikrinti mūsų suvirintų vamzdžių kokybę, atliekame lenkimo testą pagal EN 10232. Šis bandymas taikomas plikiems vamzdžiams, kurių išorinis skersmuo yra nuo 17,2 mm iki 60,3 mm imtinai, o vamzdis sulenktas 90° kampu. Formavimo įrankio griovelio plotis tiksliai atitinka vamzdžio skersmenį, o gylis ne mažesnis kaip pusė skersmens. Pirmojo griovelio apačioje esantis spindulys yra toks, kaip nurodyta toliau esančioje lentelėje. Suvirinti vamzdžiai turi būti sulenkti suvirinimo siūle lenkimo išorėje. Vamzdžiuose neturi būti jokių įtrūkimų, matomų be padidinimo priemonių. Atlikdami šį testą galime užtikrinti, kad mūsų suvirinti vamzdžiai atitinka aukščiausius kokybės standartus.
| Skersmuo (mm) | 17.2 | 21.3 | 26.9 | 33.7 | 42.4 | 48.3 | 60.3 |
| Lenkimo spindulys | 50 | 65 | 85 | 100 | 150 | 170 | 220 |
- Išlyginimo testas
Siekiant užtikrinti suvirintų vamzdžių konstrukcinį vientisumą, atliekamas išlyginimo bandymas pagal EN 10233. Bandymas taikomas plikiems vamzdžiams, kurių išorinis skersmuo didesnis nei 60,3 mm, ir vamzdis išlyginamas presu, kol atstumas tarp plokščių, išmatuotas veikiant apkrovai, pasieks 75 % pradinio išorinio skersmens. Suvirinimo siūlę reikia dėti pakaitomis 0 arba 90° kampu išlyginimo kryptimi. Lyginimo proceso metu vamzdyje neturi būti jokių įtrūkimų ar defektų, matomų be padidinimo priemonių. Kai atstumas tarp plokščių pasiekia 60 % pradinio išorinio skersmens, nedidelis priešlaikinis gedimas kraštuose nelaikomas atmetimo priežastimi. Šis bandymas užtikrina, kad suvirinti vamzdžiai gali atlaikyti reikiamą slėgį be gedimų.
- Sandarumo bandymas
Bet kuri sistema, kurioje transportuojami skysčiai, turi būti suprojektuota taip, kad nebūtų nuotėkių. Tai ypač svarbu tokiose pramonės šakose kaip sveikatos priežiūra, kur net nedidelis nutekėjimas gali turėti rimtų pasekmių. Siekdami užtikrinti savo gaminių vientisumą, gamintojai turi atlikti kiekvieno vamzdžio sandarumo-sandarumo bandymą. Labiausiai paplitęs bandymo tipas yra hidrostatinis bandymas, kurio metu vamzdis užpildomas vandeniu ir slėgis spaudžiamas iki 50 barų bent 5 sekundes. Tačiau gamintojai taip pat turi galimybę naudoti elektromagnetinį testą pagal EN 10246-1. Kad ir kokio tipo bandymas būtų naudojamas, tikslas yra užtikrinti, kad gatavas produktas būtų visiškai saugus ir tinkamas naudoti.
- Matmenų patikrinimas
Turi būti atlikta matmenų ir matmenų patikra.
- Vizualinis patikrinimas
Vizualinis patikrinimas turi būti atliekamas pagal standartą.
ŽENKLINIMAS ANT EN 10255 VAMZDŽIŲ
Ženklai turi būti bent vieną kartą per vieną metrą nuo vieno vamzdžio galo, o vamzdeliai tinkamais ir patvariais būdais turi būti pažymėti tokia informacija:
• Gamintojo pavadinimas arba prekės ženklas;
• rimtas simbolis (H arba M) ir tipas (L, L1 arba L2);
• Gamybos proceso simbolis (S arba W)
Spalvos gali būti naudingas būdas organizuoti ir identifikuoti įvairius objektus, o tai ypač pasakytina apie vamzdelius. Vamzdžiai dažnai naudojami įvairiose aplinkose – nuo statybų aikštelių iki laboratorijų, jie būna įvairių dydžių ir medžiagų. Nors kiekvienas vamzdžių tipas turi savo unikalių savybių, jie visi turi būti pažymėti, kad juos būtų galima lengvai atpažinti. Gamintojas gali pasirinkti naudoti spalvų kodavimą, o ne serijos ar tipo žymėjimą. Taip bus lengva greitai atpažinti skirtingus vamzdžių tipus, sutaupysite laiko ir išvengsite painiavos.
| Sunkus | Vidutinis | Tipai |
| Raudona | Mėlyna | Žr. tolerancijos lentelę |
Kiekvieno ryšulio etiketėje turi būti tokia informacija:
• Gamintojo pavadinimas arba prekės ženklas;
• Standarto kodas EN 10255;
• Gamybos proceso simbolis (S arba W)
• D (išorinis skersmuo) arba R (sriegio dydis);
• Serija arba tipas arba nurodytas sienelės storis.
EN 10255 IR BS 1387 PALYGINIMO LENTELĖ
Panaikintas ir pakeistas Europos standartu EN 10255: 2004 (JK nacionalinė standarto institucija patvirtino kaip BS EN 10255:2004 „nelegiruotojo plieno vamzdžiai, tinkami suvirinti ar sriegti“), BS 1387:1985 panaikintas. BS 1387 ir EN 10255 atitinkantys tipai yra išvardyti toliau esančioje lentelėje.
| EN 10255 L | – |
| EN 10255 L1 | – |
| EN 10255 L2 | BS 1387 šviesa |
| EN 10255 Vidutinis | BS 1387 vidutinė |
| EN 10255 Sunkus | BS 1387 sunkus |
EN 10255 VAMZDŽIŲ IŠVAIZDA
Vamzdžio kokybę dažnai lemia jo paviršiaus apdaila. Dėl šios priežasties gamintojai turi pasirūpinti, kad jų gaminiuose nebūtų defektų, kuriuos būtų galima aptikti vizualiai apžiūrėjus. Vamzdžio vidinis ir išorinis paviršiai turi būti lygūs, be defektų ar žymių, dėl kurių reikėtų padažyti. Bet kokie paviršiaus trūkumai, kurie pažeidžia nurodytą minimalų sienelės storį, laikomi defektais. Paviršiaus trūkumus leidžiama šlifuoti arba apdirbti, jei sienelės storis apdirbamoje vietoje yra ne mažesnis už nurodytą minimumą. Visos aprengtos vietos turi sklandžiai įsilieti į vamzdžio kontūrą. Laikydamiesi šių nurodymų, gamintojai gali pagaminti aukščiausios kokybės paviršiaus apdailos vamzdžius, atitinkančius aukščiausius kokybės standartus.


